| アイテム | 鍛造 | 鋳造 |
| プロセス | 鍛造とは、鍛造機を用いて金属素材に塑性変形を起こさせ、特定の機械的特性、形状、寸法を得るプロセスです。鍛造によって、鋳造工程における金属の緩みや欠陥を除去し、微細構造を最適化し、金属の流れを完全に保つことができるため、鍛造品の機械的特性は、同じ材料の鋳造品よりも一般的に優れています。高負荷や過酷な作業条件が求められる機械の重要な部品のほとんどは、鍛造部品が用いられています。 | 鋳造とは、溶融金属を鋳造用空洞に流し込み、冷却・凝固させることで必要な部品を得る工程である。 |
| 材料 | 鍛造材料としては、丸鋼や角鋼が広く用いられています。炭素鋼、合金鋼、ステンレス鋼のほか、航空宇宙産業や精密産業で主に用いられる非鉄金属もあります。 | 鋳造には通常、ねずみ鋳鉄、デクタイル鋳鉄、可鍛鋳鉄、鋳鋼が用いられます。一般的な鋳造非鉄金属としては、真鍮、錫青銅、無錫青銅、アルミニウム合金などがあります。 | 同等の条件下では、鍛造金属は機械的特性において優れた性能を発揮する一方、鋳造金属は成形性において優れている。 |
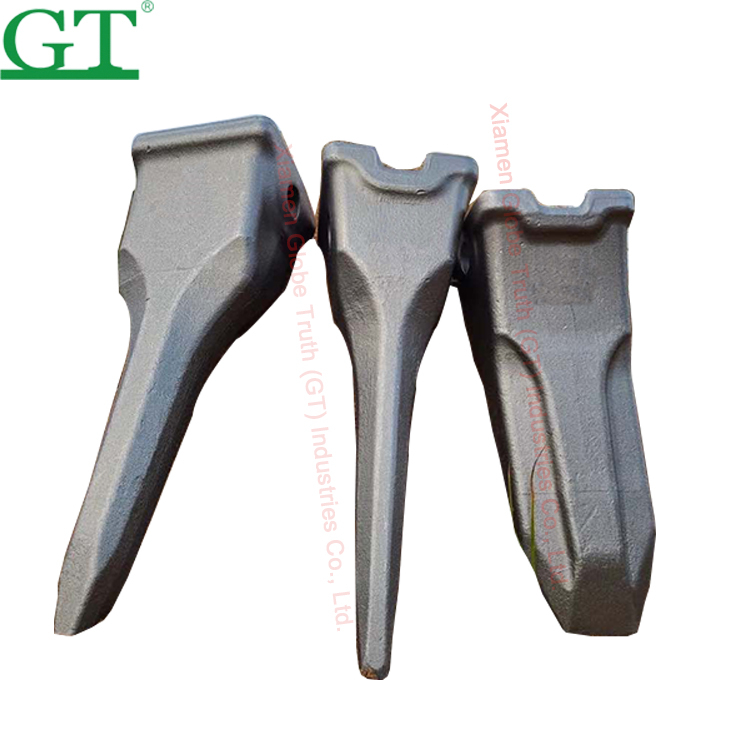
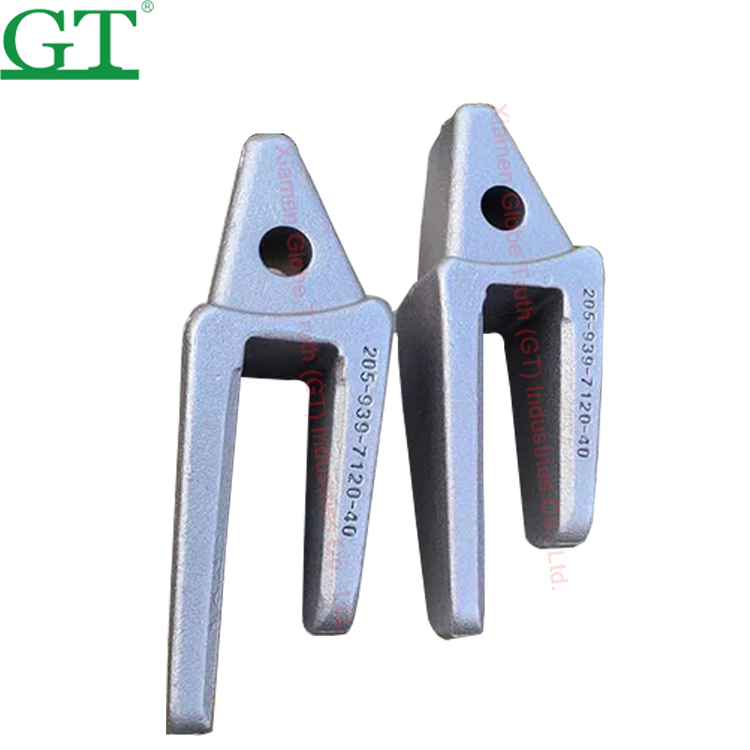
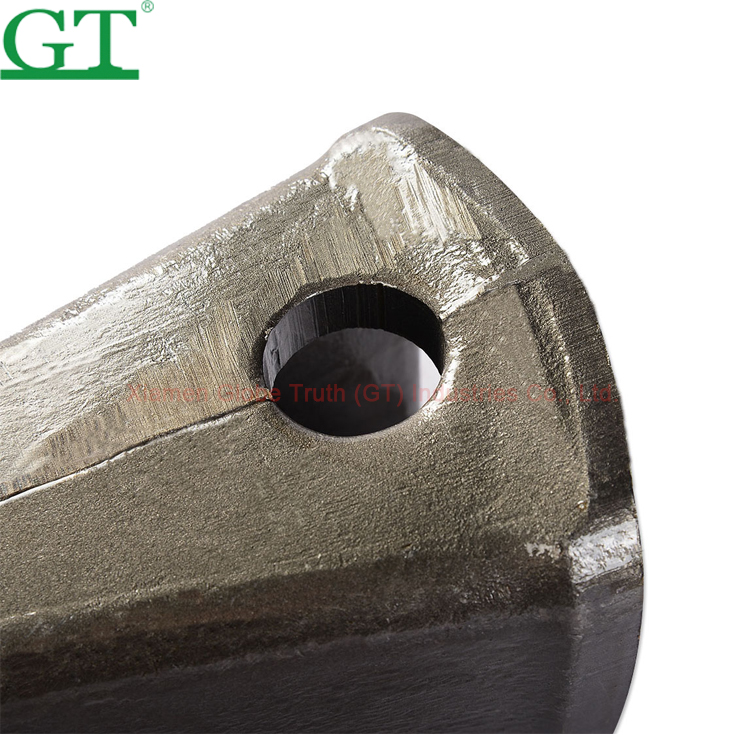
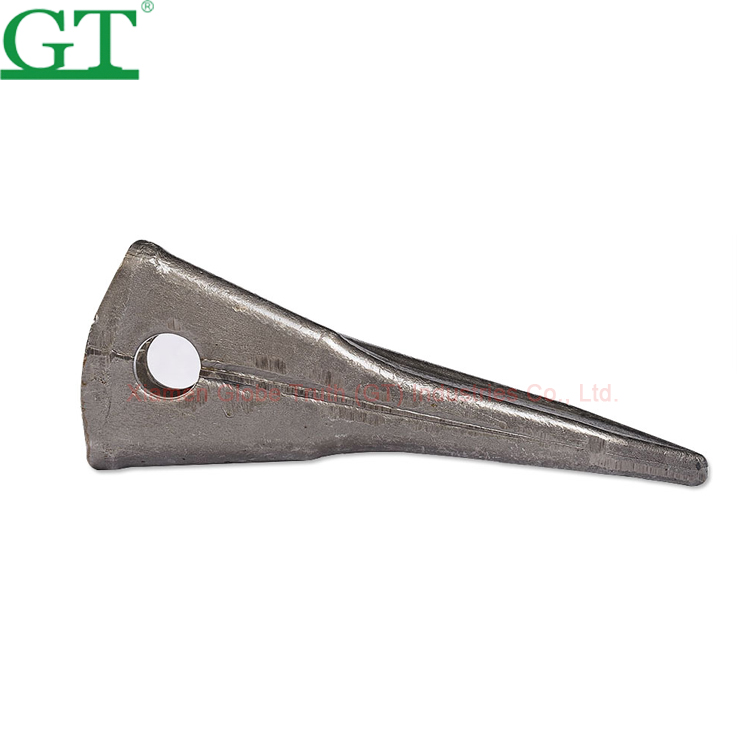
| 外見 | 高温工程における鍛造鋼の酸化反応により、鍛造バケット歯の表面にわずかなキリン粒が生じる。また、鍛造は成形によって行われるため、金型の許容溝を除去した後、鍛造バケット歯にパーティングラインが生じる。 | 鋳造バケットの歯の表面には、砂の痕跡と鋳造痕が見られます。 |
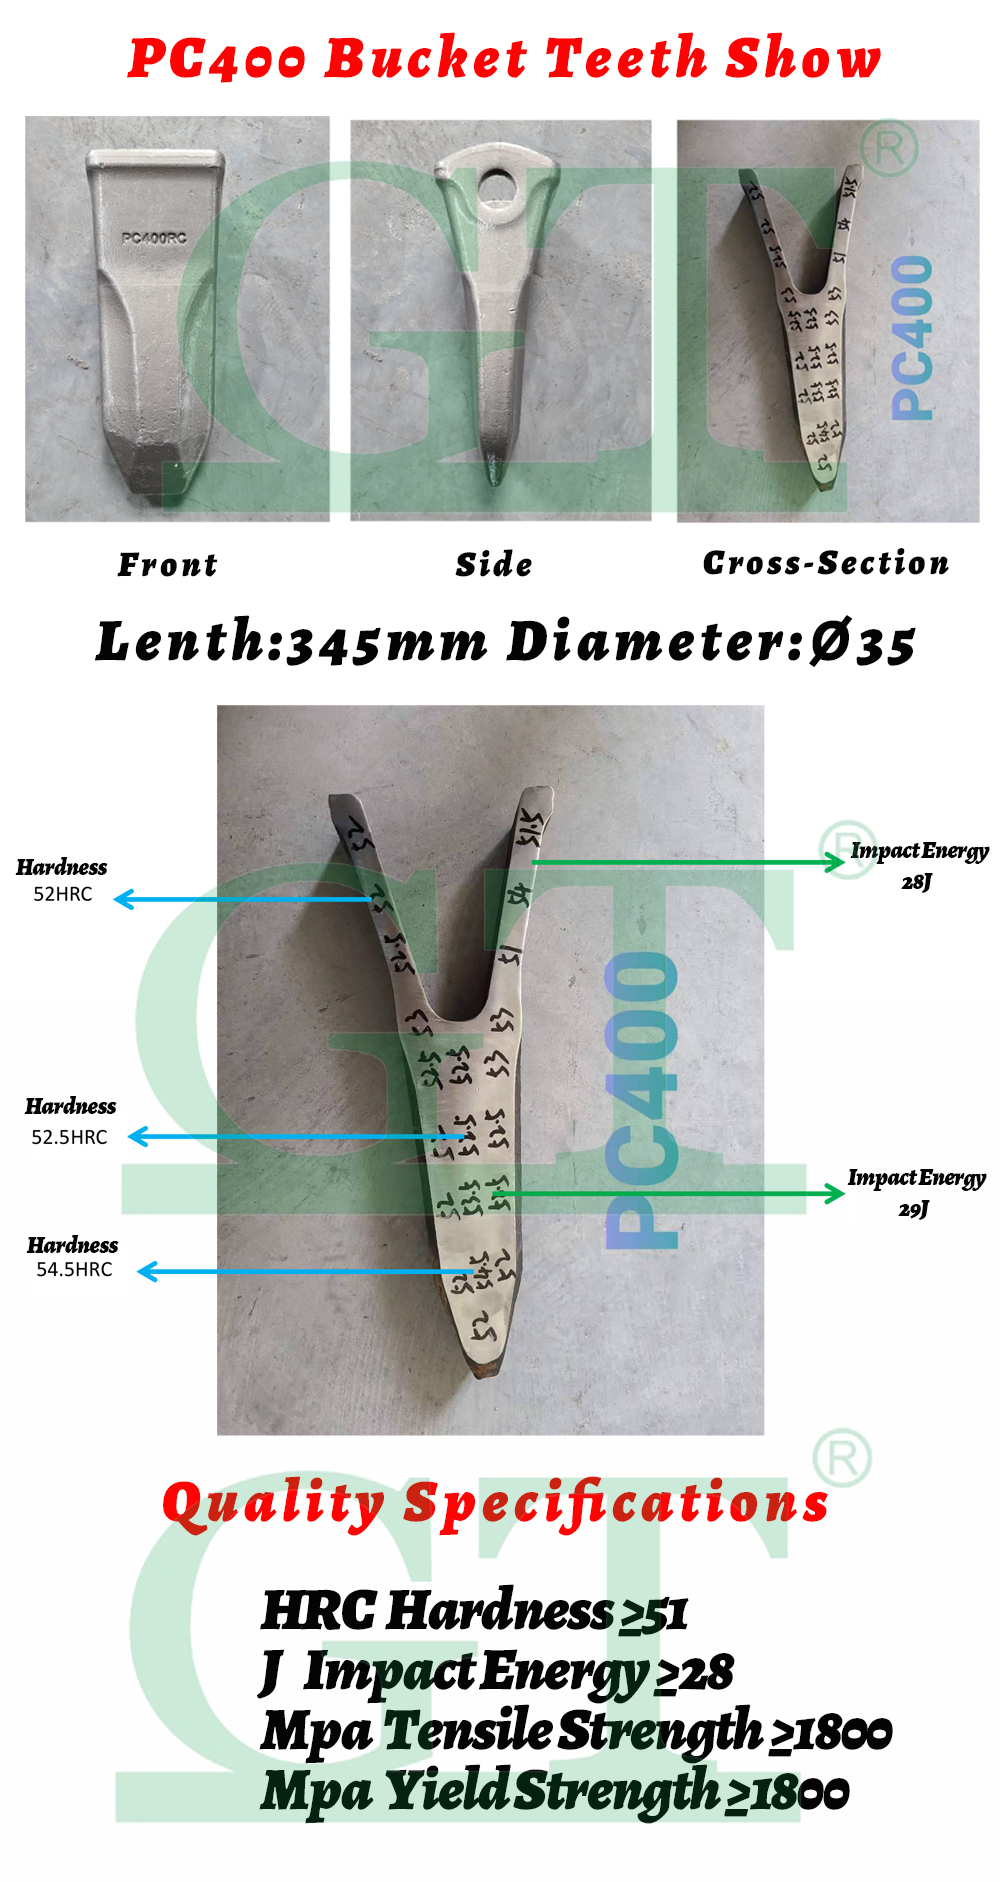
| 機械的特性 | 鍛造プロセスは金属繊維の連続性を保証し、完全な金属の流れを維持することで、バケット歯の優れた機械的特性と長い耐用年数を保証することができ、鋳造プロセスとは比較にならない。 | 鋳造部品と比較して、鍛造後の金属は組織と機械的特性が向上します。鍛造後の鋳造組織は熱変形を受け、元の塊状の結晶や柱状結晶が微細な結晶粒に変化し、均一な等軸再結晶組織が形成されます。これにより、インゴット内部の元の偏析、骨粗鬆症、気孔、スラグ介在物などの構造がより緻密になり、金属の塑性や機械的特性が向上します。
鍛造とは、金属を塑性変形させることで所望の形状を得る加工法であり、通常はハンマーや圧力によって行われます。鍛造工程では微細な粒状構造が得られ、金属の物理的特性が向上します。実用上、適切な設計により、主応力方向に沿った粒状の流れが保証されます。一方、鋳造とは、溶融金属を準備された鋳型に流し込み、溶融、鋳造、射出成形、その他の鋳造方法によって一定の形状、サイズ、特性を持つ金属成形品を得る加工法であり、冷却、洗浄、最終処理後に鋳型から取り出します。 |