バケット歯とアダプターの鍛造工程
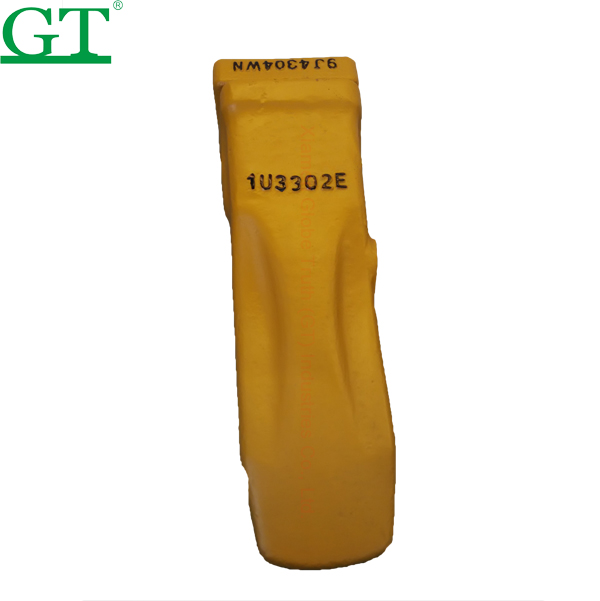
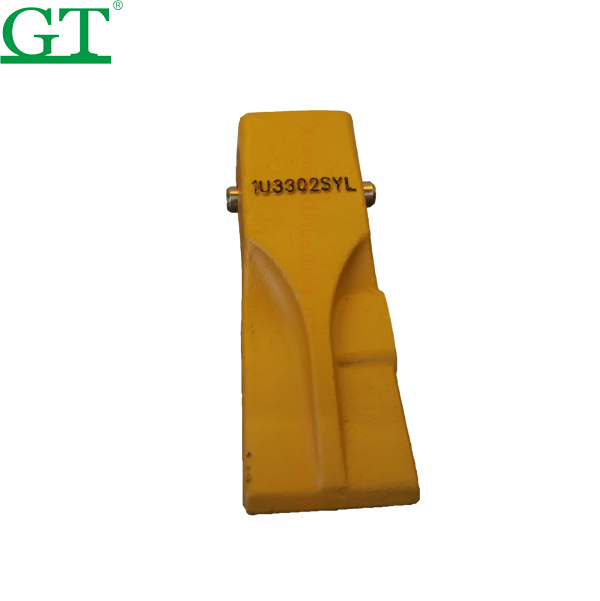
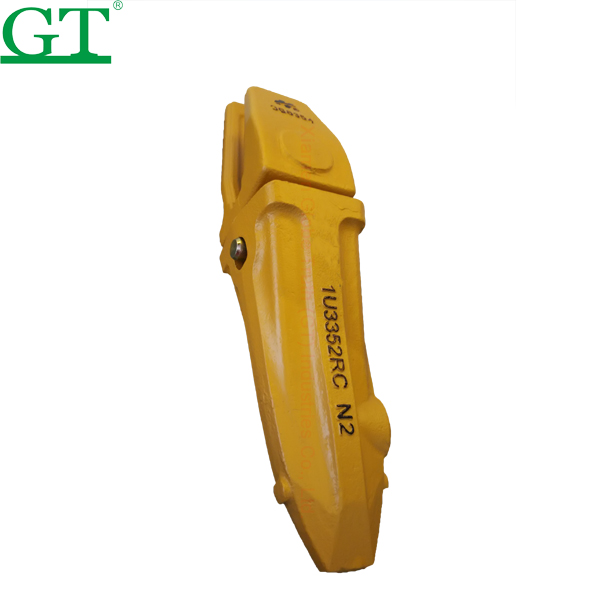
ご存知のとおり、インベストメント鋳造には多くの製造工程があります。CFSバケット歯は、ワックスパターン射出、ツリーアセンブリ、シェルビルディング、脱蝋、金属鋳造、その他の後処理を含む、ロストワックス鋳造とも呼ばれるインベストメント鋳造技術を採用しています。最大のインベストメント鋳造の利点その利点は、高い寸法精度、良好な表面仕上げを実現でき、あらゆる合金の複雑な形状を鋳造できることです。
以下は、当社の鋳造工場におけるバケット歯の鋳造工程の各段階です。
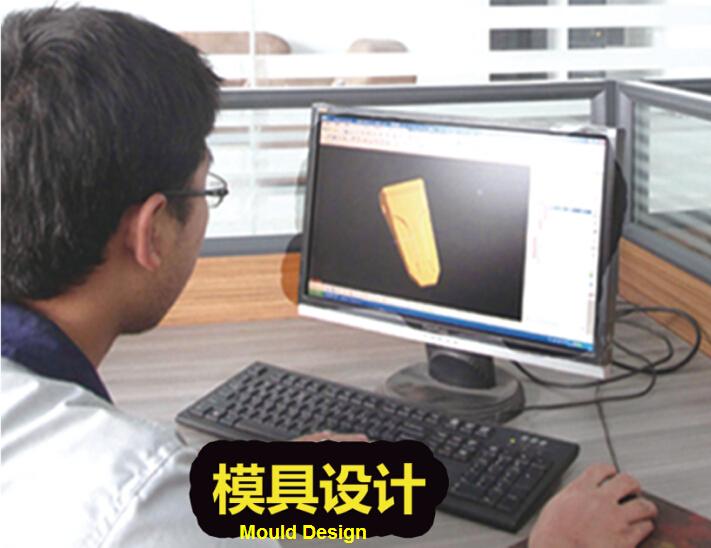
ステップ1:市場の需要に応じて、さまざまな外観と寸法のバケット歯を設計する。
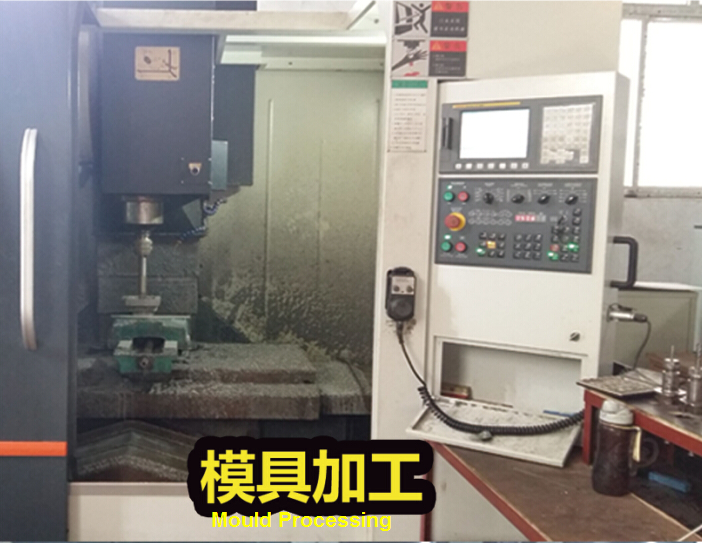
ステップ2. 金型加工設備一式と専門技術チームを備え、機械加工が可能です。ツーリングバケット歯を含む、あらゆる種類の精密鋳造に対応。
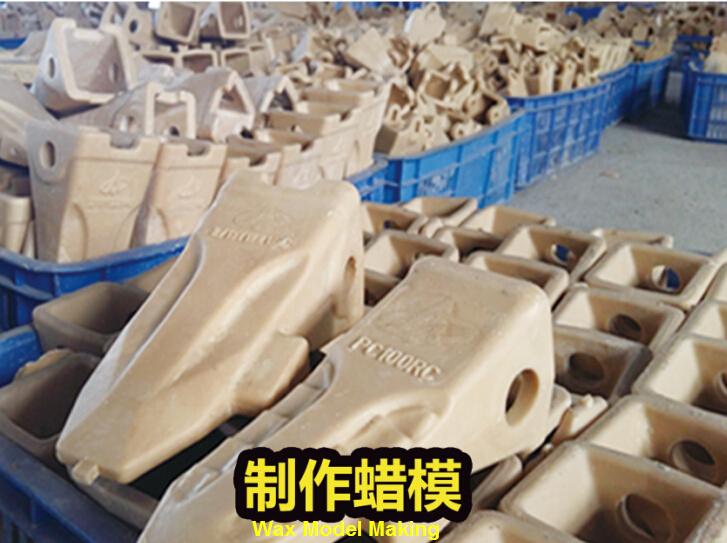
ステップ3.ワックス型作りは鋳造の最初のステップですバケット歯ワックスパターンは耐火シェルの空洞を形成するために使用されます。そのため、高い寸法精度と表面仕上げを備えた高品質のバケット歯を実現するには、ワックスモデル自体がそのような高い精度と表面仕上げを備えている必要があります。しかし、どのようにして高品質のワックスパターンを入手すればよいのでしょうか?優れた金型を設計するだけでなく、優れたワックス材料と適切なワックスパターンプロセスを選択する必要があります。CFSのワックスモデルの利点は、低融点、良好な表面仕上げと寸法、高強度、軽量です。
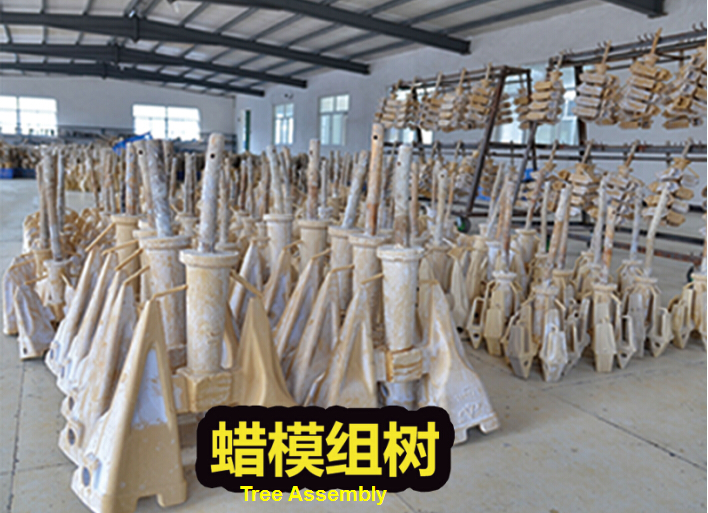
ステップ4. ツリーアセンブリは、バケット歯のワックスパターンをスプルーゲートシステムに貼り付けるプロセスです。
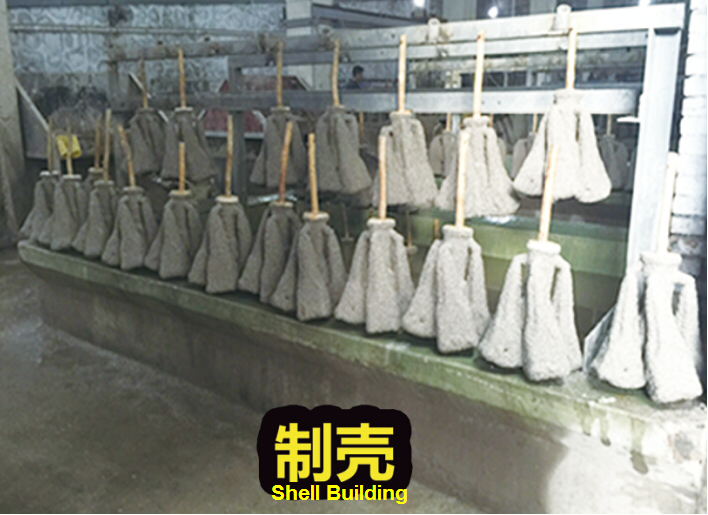
ステップ5.シェル構築の主な手順は以下のとおりです。
a. ツリーアセンブリの脱油 – コーティングの濡れ性を向上させるために、ワックスモデルの表面の油分を除去する必要があります。
b. 樹木アセンブリをセラミックコーティングに浸し、表面に砂を吹き付ける。
c. セラミックシェルを乾燥させて硬化させる。セラミックシェル層のコーティングは毎回、乾燥させて硬化させる必要があります。
d. セラミックシェルが完全に硬化したら、シェルからワックス型を取り除く必要があります。この工程を脱蝋といいます。加熱方法によって脱蝋の方法はたくさんありますが、最もよく使われるのは加圧蒸気法です。
e. セラミックシェルの焙煎
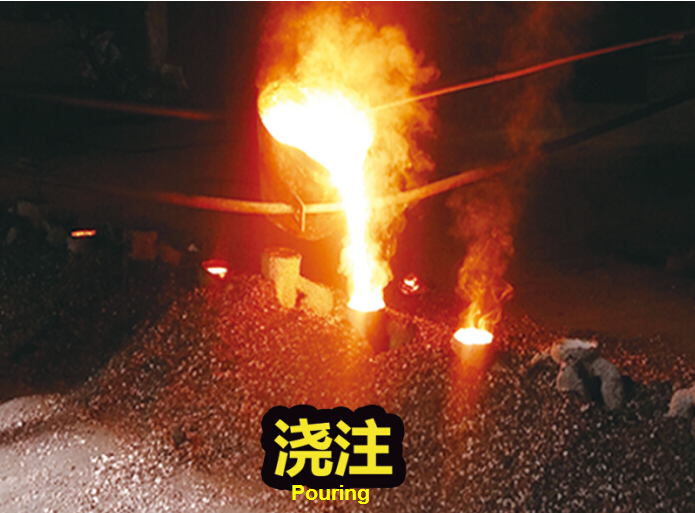
ステップ6.金属溶融合金を注ぎ込み、シェル内部の空洞を満たす。
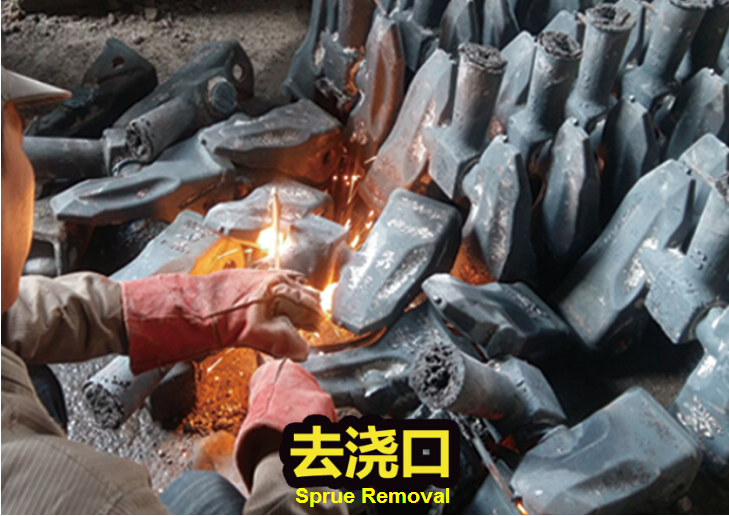
ステップ7.鋳造バケット歯の洗浄。これには、シェル、スプルー部分、付着した耐火材の除去、および熱処理後のスケールなどの洗浄が含まれます。
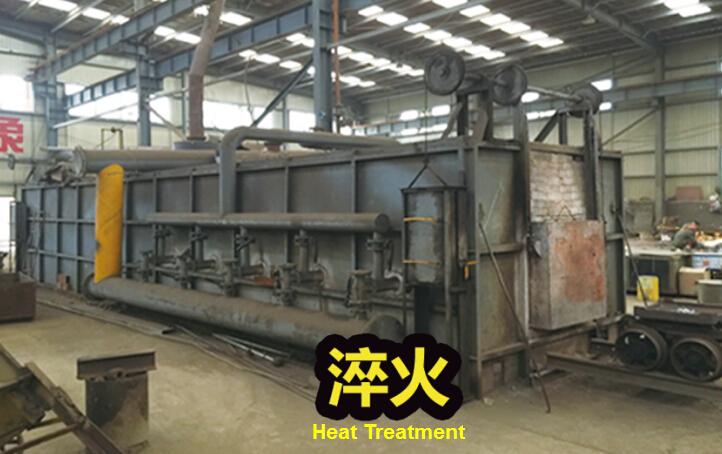
ステップ8.熱処理バケット歯の組織構造が均一になり、耐摩耗性が大幅に向上するため、耐用年数が以前の2倍に向上します。
ステップ9.バケット歯の材質と機械的特性を徹底的に検査することで、不良品が市場に出回るのを効果的に防ぐことができます。
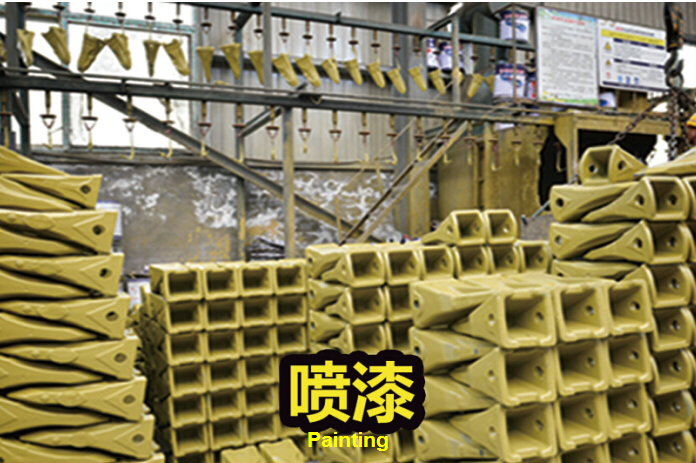
ステップ10. さまざまなブランドや機械に合わせて、黄色、黒、緑などの色で塗装します。
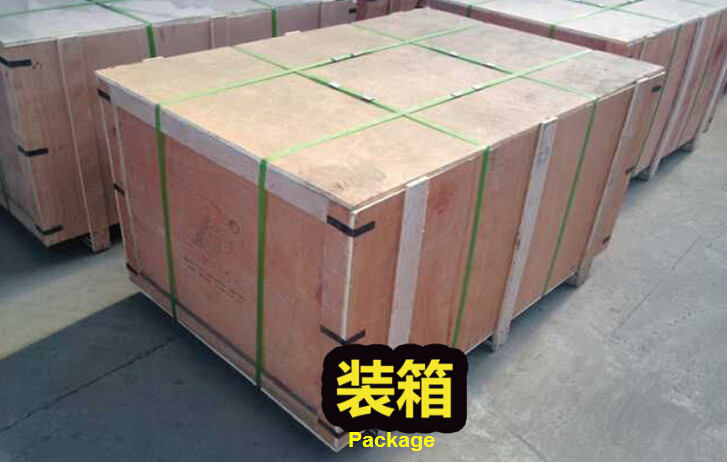
ステップ11. バケットの歯を損傷から守るため、標準的な木箱に梱包し、お客様にお届けします。