

トラックチェーンの品質をどのように判断すればよいでしょうか?表面を見るだけでは信頼性に欠けます。体系的な製造工程と厳格な検査システムこそが、高品質なトラックチェーンの製造を保証するものです。
GT 生産プロセスを透明化し、顧客がトラックチェーンの全体的な生産プロセスを理解できるようにすることで、顧客が安心して使用できるようにします。顧客にとって真に信頼できるサプライヤーパートナーとなることを目指します。
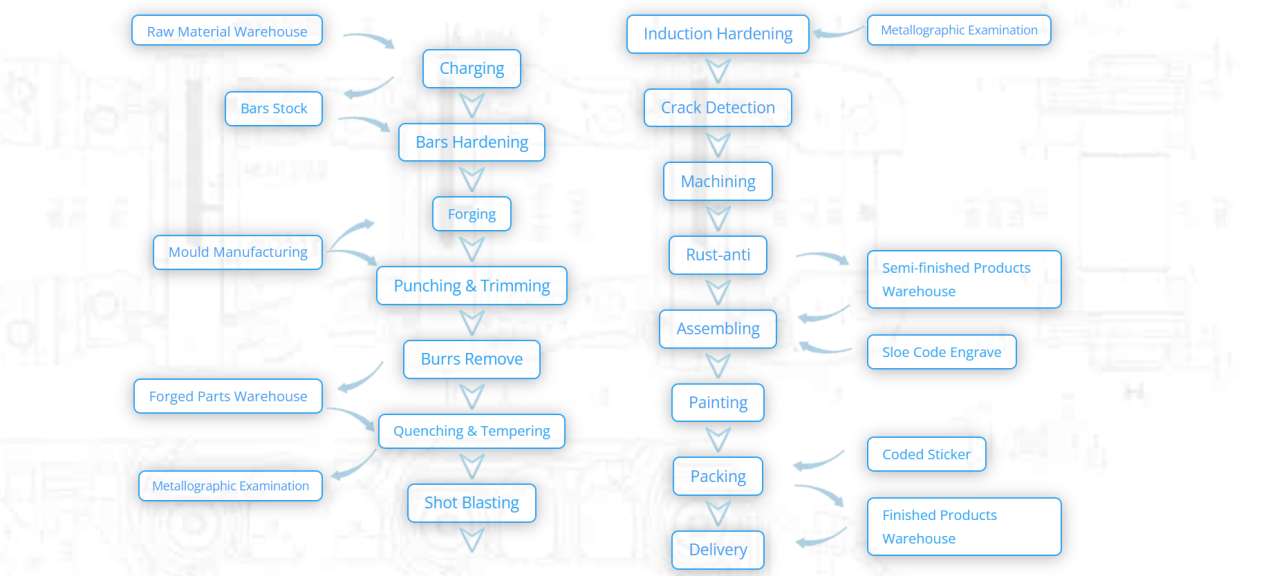
| 説明 |
| 表面硬化方法 | 表面硬度(HRC) | 低材料硬化法 | 材料硬度(Hrc) | 焼入れ深さ(mm) | 低品質材料(中国) |
| トラックピン | ブルドーザー用 | 中周波硬化 | 55~59 | 焼き入れと焼き戻し | 31~37 | P=171~190 3.0~5.0 P=190 4.0~6.0 | 40億ルピー |
| トラックピン | 掘削機用 | 中周波硬化 | 55~59 | 焼き入れと焼き戻し | 31~37 | P=171~190 3.0~5.0 P=190 4.0~6.0 | 40億ルピー |
| 茂みをたどる | ブルドーザー用 | 中周波硬化 | 54~58 | 焼き入れと焼き戻し | 28~38 | P=171~216 3.6~5.0 & 2.7~4.0 P=228 4.7~6.2 & 3.0~4.7 | 40億ルピー |
| 茂みをたどる | 掘削機用 | 中周波硬化 | 54~58 | 焼き入れと焼き戻し | 28~38 | P=171~216 3.6~5.0 & 2.7~4.0 P=228 4.7~6.2 & 3.0~4.7 | 40億ルピー |
| トラックリンク | ブルドーザー用 | 中周波硬化 | 50~56 | 焼き入れと焼き戻し | 33~38 | P=171~175 5.0~10.0 P=190~216 7.0~12.0 P=228 11.0~15.0 | 35MNBHS |
| トラックリンク | 掘削機用 | 中周波硬化 | 50~56 | 焼き入れと焼き戻し | 33~38 | P=171~175 5.0~10.0 P=190~228 7.0~12.0 | 35MNBHS |
投稿日時:2022年8月31日
